


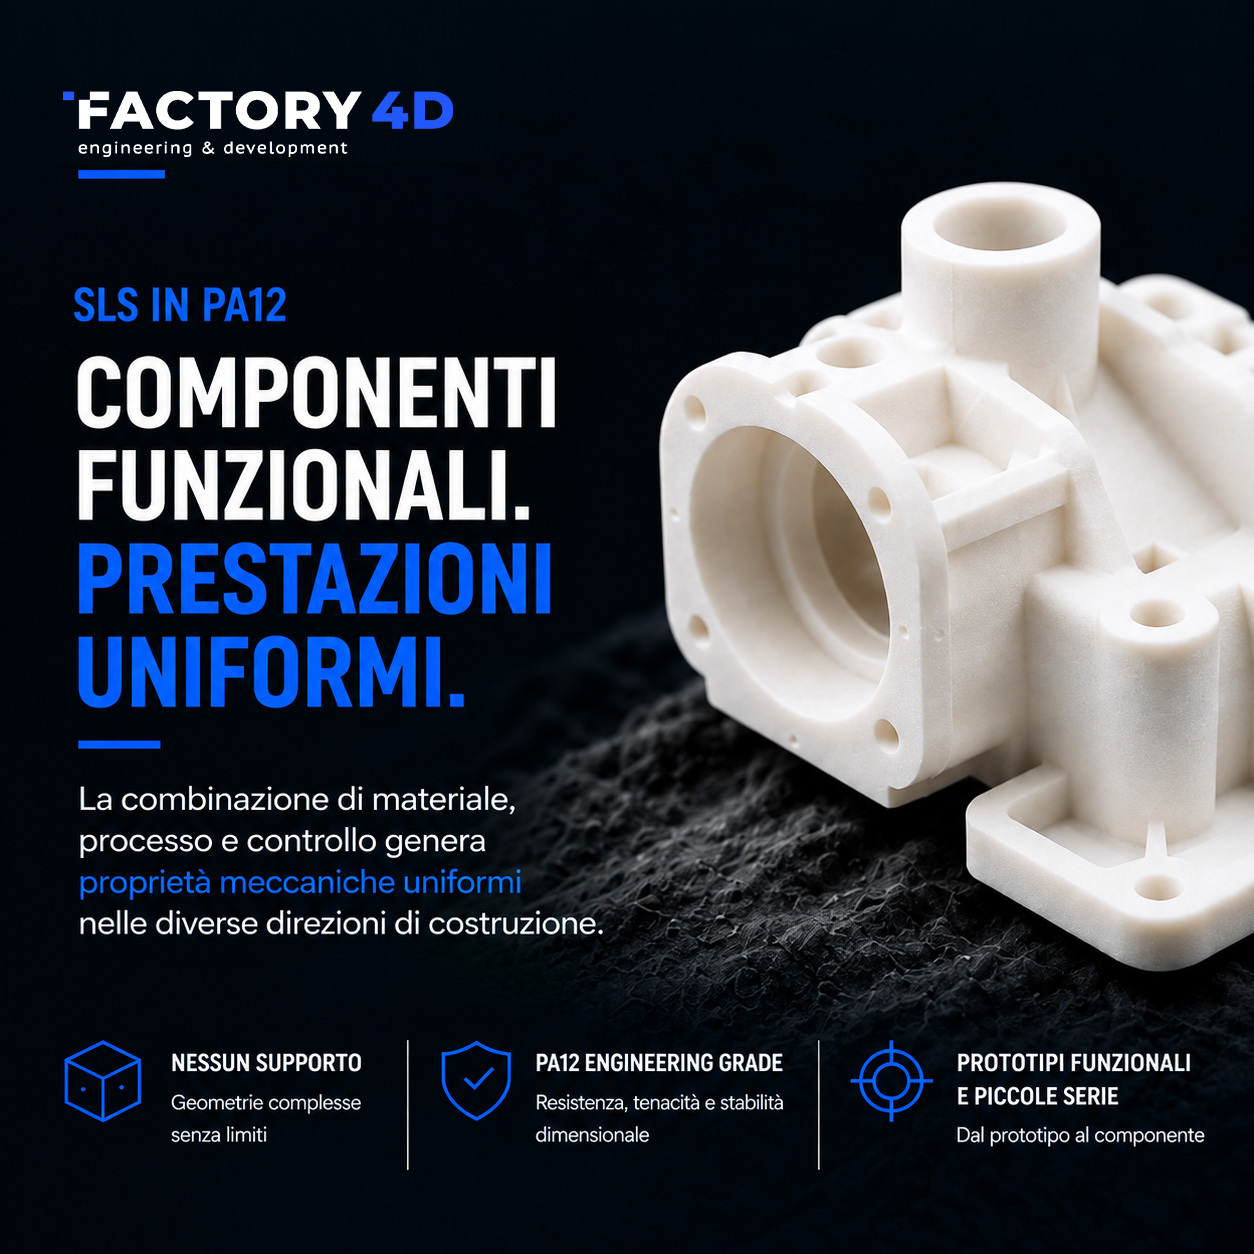
SLS in PA12: controllo di processo e uniformità delle proprietà meccaniche
Il PA12 è uno dei materiali più utilizzati nella Selective Laser Sintering per la produzione di prototipi funzionali e componenti in piccola serie.
Tuttavia, indicare semplicemente “SLS – PA12” non definisce completamente le prestazioni del componente.
Le caratteristiche finali dipendono dall’interazione tra materiale, gestione della polvere, parametri di sinterizzazione, condizioni termiche del build, orientamento e geometria del particolare.
Per applicazioni funzionali, il controllo di queste variabili è determinante per ottenere ripetibilità dimensionale e uniformità delle proprietà meccaniche.
Perché la SLS presenta un comportamento meccanico uniforme
Nella Selective Laser Sintering il componente viene costruito mediante fusione selettiva di strati successivi di polvere polimerica.
Il letto di polvere viene mantenuto a temperatura controllata e il laser apporta localmente l’energia necessaria alla sinterizzazione delle sezioni corrispondenti alla geometria CAD.
A differenza dei processi basati sull’estrusione di filamento, non viene quindi depositato un cordone di materiale su quello precedente.
Il meccanismo di consolidamento consente alla SLS di ottenere un comportamento meccanico relativamente uniforme lungo le diverse direzioni di costruzione.
Questo rappresenta un vantaggio importante quando il componente deve essere utilizzato per:
● test funzionali;
● verifiche di assemblaggio;
● clip e sistemi di fissaggio;
● housing;
● supporti strutturali;
● dime e attrezzature;
● componenti destinati a piccole serie
L’uniformità delle proprietà non deve tuttavia essere considerata indipendente dal processo.
Gestione della polvere e powder refresh
Durante un ciclo SLS, non tutta la polvere presente nel volume di costruzione viene sinterizzata.
Una parte del materiale non utilizzato può essere recuperata e reintrodotta nei build successivi secondo un determinato refresh ratio.
La gestione di questo parametro è rilevante perché la polvere sottoposta ripetutamente al ciclo termico può modificare progressivamente le proprie caratteristiche.
In Factory4D la gestione della polvere avviene attraverso un Closed Loop Powder Refresh System, applicando il rapporto di refresh previsto dal costruttore del sistema.
L’obiettivo è mantenere costanti le condizioni del materiale e ridurre la variabilità tra build differenti.
Il controllo del refresh non è quindi soltanto un parametro economico legato al consumo di materiale.
È una variabile di processo direttamente collegata alla ripetibilità produttiva.
Controllo termico del build
La stabilità termica rappresenta un altro elemento centrale nella SLS.
Durante la produzione, il volume di polvere viene mantenuto all’interno di una finestra termica controllata. Il laser determina quindi localmente la fusione delle particelle necessarie alla costruzione del componente.
Una distribuzione termica non corretta può generare tensioni residue, deformazioni e variazioni dimensionali.
Questo diventa particolarmente rilevante in presenza di:
● pareti sottili;
● forti variazioni di sezione;
● geometrie estese;
● concentrazioni localizzate di massa;
● componenti con requisiti dimensionali specifici.
Per questo motivo anche il posizionamento dei componenti all’interno del volume di costruzione deve essere considerato parte della strategia produttiva.
Orientamento: non soltanto nesting
L’assenza di supporti è uno dei principali vantaggi geometrici della SLS.
La polvere non sinterizzata sostiene naturalmente i componenti durante la costruzione, permettendo di produrre geometrie complesse, sottosquadri e cavità senza strutture di supporto dedicate.
Questo non significa però che l’orientamento sia irrilevante.
La direzione di costruzione deve essere valutata considerando contemporaneamente:
● sollecitazioni previste sul componente;
● precisione dimensionale;
● geometria;
● qualità superficiale richiesta;
● distribuzione termica;
● efficienza del build.
Un nesting efficace non consiste quindi semplicemente nel massimizzare il numero di componenti presenti nella macchina.
Deve mantenere la stabilità del processo e le prestazioni richieste dal particolare.
PA12 per prototipi funzionali
Il PA12 presenta un equilibrio di proprietà particolarmente adatto alla produzione di componenti tecnici.
Tra le caratteristiche rilevanti per il functional prototyping troviamo:
● buona resistenza meccanica;
● resistenza all’impatto;
● comportamento a fatica;
● stabilità dimensionale;
● possibilità di produrre geometrie complesse;
● buona lavorabilità attraverso processi di post-processing.
Per questo viene utilizzato non soltanto per prototipi dimensionali, ma per componenti destinati a essere montati, movimentati e sottoposti a verifiche funzionali.
Quando il PA12 non è sufficiente: PA-GF
Quando il progetto richiede maggiore rigidezza e stabilità termica, è possibile utilizzare poliammide caricata con fibra di vetro.
Il PA-GF presenta maggiore rigidezza rispetto al PA12 standard ed è indicato per componenti tecnici nei quali deformazione e stabilità dimensionale assumono particolare importanza.
La scelta tra PA12 e PA-GF deve quindi essere effettuata in funzione delle condizioni di utilizzo del componente, non semplicemente della geometria da produrre.
Dal componente sinterizzato al componente finito
Il comportamento del componente non termina con il processo di sinterizzazione.
Factory4D integra internamente differenti tecnologie di post-processing per intervenire sulle caratteristiche superficiali dei componenti SLS.
Tra queste:
● vibrofinitura;
● trattamenti di impregnazione;
● vapour smoothing;
● coating e verniciatura;
● lavorazioni meccaniche;
● inserimento di componenti metallici;
● assemblaggio.
La scelta del trattamento dipende dalla funzione richiesta.
Il post-processing può essere utilizzato per modificare rugosità superficiale, aspetto estetico, impermeabilità o caratteristiche richieste dall’applicazione finale.
Ripetibilità: il parametro determinante
Un componente SLS tecnicamente valido non deve semplicemente raggiungere le prestazioni richieste una volta.
Per applicazioni funzionali e piccole serie deve essere possibile riprodurre il risultato nel tempo.
Per questo Factory4D gestisce internamente il processo SLS dalla verifica della geometria fino al componente post-processato, controllando le variabili che possono influenzare il risultato finale.
Materiale, powder refresh, orientamento, parametri di processo, gestione del build e post-processing fanno parte dello stesso processo produttivo.
È questa integrazione che consente di utilizzare la SLS non soltanto per realizzare rapidamente una geometria, ma per produrre componenti funzionali con caratteristiche controllate e ripetibili.


